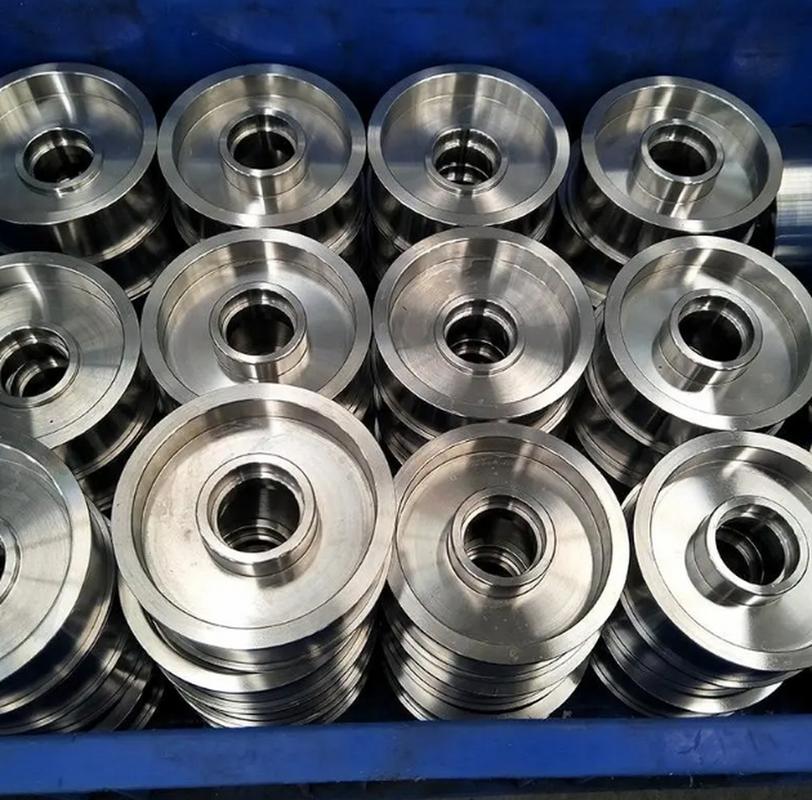
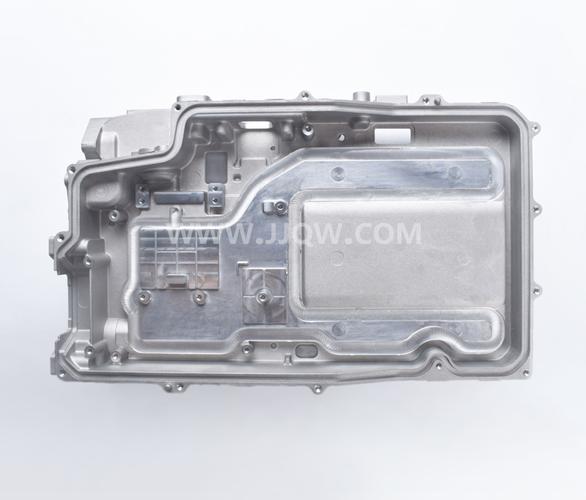
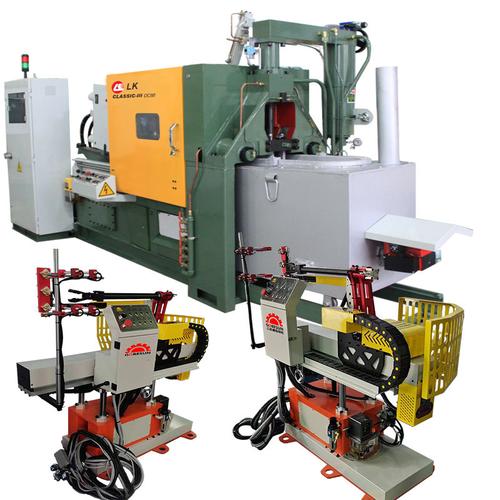
产品设计成型工艺之压铸技术全解析
引言
在制造业中,产品设计成型工艺的选择直接决定了产品的质量、成本和生产效率。压铸(Die Casting)作为一种高效、精密的金属成型工艺,广泛应用于汽车、电子、家电、航空航天等领域。本文将深入探讨压铸工艺的原理、分类、设计要点、优缺点以及应用场景,为产品设计师和工程师提供全面的参考。
一、压铸工艺概述
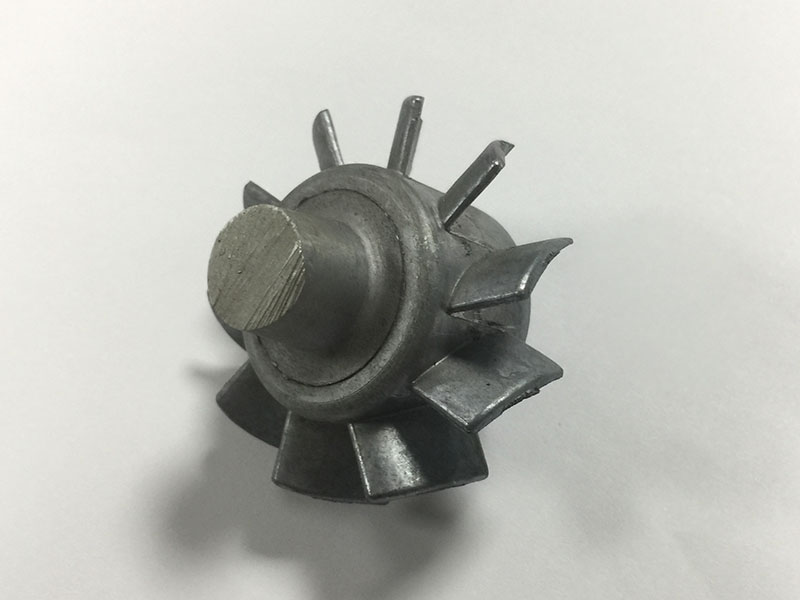
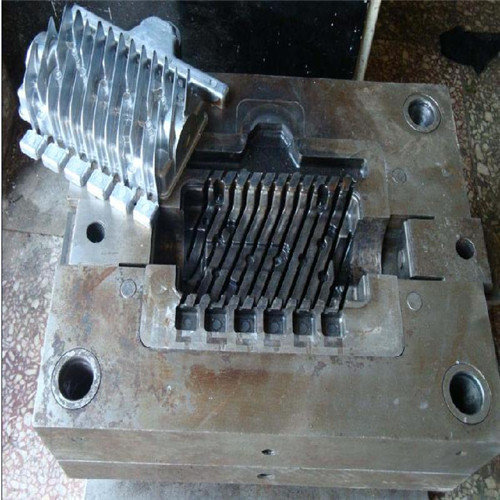
压铸是一种将熔融金属在高压下高速充填模具型腔,并在压力下冷却凝固形成铸件的成型方法。其核心特点是高压(通常为几到几十兆帕)和高速(充填速度可达30-100 m/s),因此能够生产壁薄、形状复杂、尺寸精度高的零件。
1.1 压铸的基本流程
- 模具准备:清理模具、喷涂脱模剂。
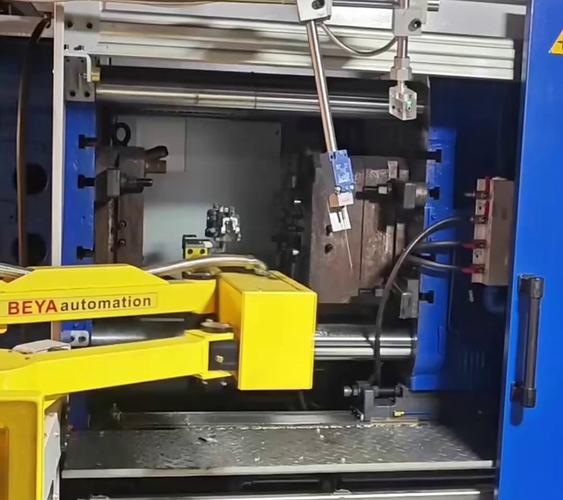
- 合模:动模与定模闭合,形成型腔。
- 压射:熔融金属通过压射冲头以高压高速注入型腔。
- 冷却凝固:金属在压力下冷却定型。
- 开模与顶出:打开模具,顶出铸件。
- 后处理:去除浇冒口、飞边,必要时进行机加工、表面处理。
二、压铸工艺的分类
根据合金类型和工艺特点,压铸主要分为以下几类:
2.1 传统热室压铸
- 原理:压射室浸没在熔融金属中,通过鹅颈管将金属压入模具。
- 适用合金:低熔点合金(锌、镁、铅、锡等)。
- 优点:效率高、金属利用率高、适合大批量生产。
- 缺点:不适合高熔点合金(如铝、铜),压射室易腐蚀。
2.2 冷室压铸
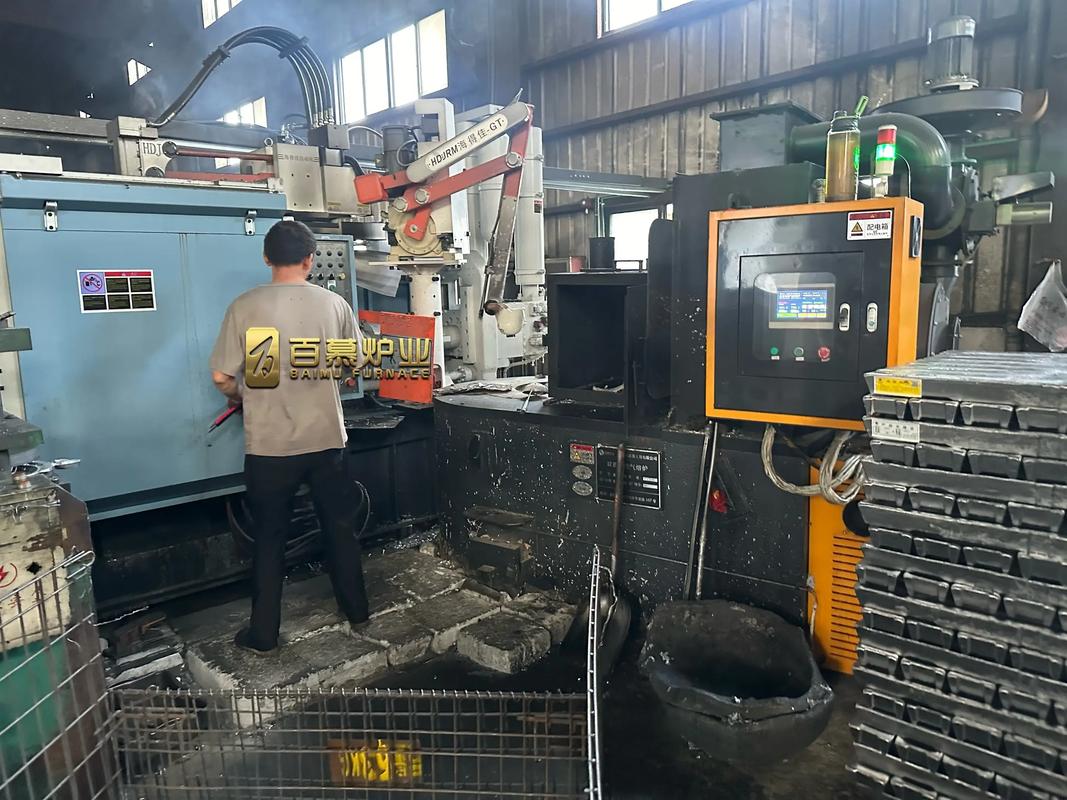
- 原理:熔融金属由独立保温炉舀入压射室,再通过冲头压入模具。
- 适用合金:铝、镁、铜等高熔点合金。
- 优点:可生产大型、高强度铸件。
- 缺点:效率略低于热室压铸,金属液需定量转移。
2.3 特种压铸
- 真空压铸:在型腔抽真空后压射,减少气孔,提高致密度。
- 充氧压铸:型腔内充氧气,与金属反应形成氧化物,减少气孔。
- 半固态压铸:金属在半固态(固液混合)下压射,减少缩松,提高性能。
- 挤压压铸:结合挤压与压铸,用于厚壁件。
三、产品设计中的压铸要点
压铸零件设计需遵循以下原则,以确保工艺可行性和产品质量:
3.1 壁厚设计
- 均匀壁厚:避免厚薄悬殊,防止缩孔、裂纹。推荐壁厚:锌合金0.5-1.5mm,铝合金1.5-3mm。
- 最小壁厚:受合金流动性限制,锌合金可至0.3mm,铝合金约0.8mm。
3.2 圆角与脱模斜度
- 圆角:减少应力集中,改善充填。内圆角半径通常为壁厚的0.5-1倍。
- 脱模斜度:便于铸件从模具中取出,一般取0.5°-2°。
3.3 加强筋与凸台
- 加强筋:提高刚度而不增加壁厚,厚度约为壁厚的0.5-0.7倍。
- 凸台:用于连接或支撑,避免过高过厚,可设计成阶梯状。
3.4 孔与螺纹
- 孔:压铸可直接成型孔,但深孔需后续加工。孔径不宜过小,锌合金最小0.8mm,铝合金2mm。
- 螺纹:一般不直接压铸,采用后续攻丝。
3.5 浇注系统与排气
- 浇口位置:影响金属流动和缺陷分布,需避免直冲型芯。
- 排气槽:排出型腔气体,防止气孔,深度通常0.05-0.15mm。
3.6 材料选择
- 锌合金:易于压铸,表面质量好,强度中等,用于电子、玩具。
- 铝合金:轻质、导热好,强度较高,用于汽车、通信。
- 镁合金:最轻的商用金属,用于便携设备、汽车。
- 铜合金:高导电导热,用于电气零件。
四、压铸的优缺点
4.1 优点
- 高效率:单次循环可短至几秒,适合大批量生产。
- 高精度:尺寸公差可达±0.1mm,表面粗糙度Ra 1.6-6.3μm。
- 复杂形状:可成型薄壁、复杂轮廓、浮雕、文字。
- 材料利用率高:接近净成型,减少机加工。
4.2 缺点
- 气孔问题:高速充填易卷气,厚壁件易缩松,不宜热处理。
- 模具成本高:模具复杂,制造周期长,适合大批量摊薄成本。
- 合金限制:高熔点合金(如钢、铁)压铸困难,模具寿命低。
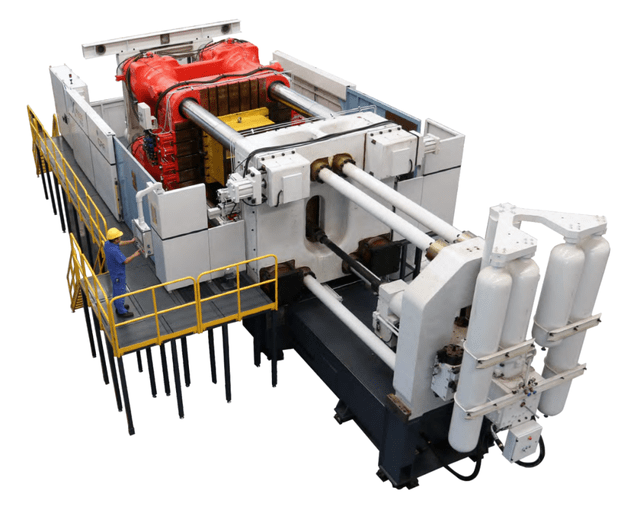
- 尺寸限制:受锁模力限制,过大件需大吨位压铸机。
五、压铸的应用领域
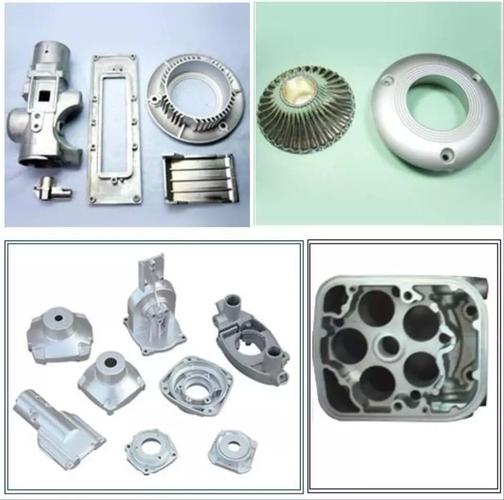
- 汽车工业:发动机缸体、变速箱壳体、轮毂、支架等。
- 电子通信:手机中框、散热器、连接器外壳。
- 家用电器:空调压缩机壳、洗衣机零件、电饭煲内胆。
- 航空航天:轻量化镁合金、铝合金结构件。
- 五金制品:拉手、锁具、装饰件。
六、压铸技术发展趋势
- 高真空压铸:进一步减少气孔,实现可焊接、可热处理压铸件。
- 半固态成型:提高致密度和力学性能。
- 大型一体化压铸:特斯拉引领的后底板一体化压铸,减少零件数量。
- 智能化与数字化:CAE模拟、实时监控、自适应控制。
- 新材料:高导热、高强韧铝合金、镁合金开发。
七、结论
压铸作为一项成熟的金属成型工艺,在高效率、高精度、复杂形状制造方面具有不可替代的优势。产品设计师需充分理解压铸的工艺特性和设计约束,合理选择合金、优化结构,并与模具工程师紧密合作,才能实现高质量、低成本的产品。随着一体化压铸和智能化技术的发展,压铸将在制造业中发挥更大作用。
参考文献
[1] 特种铸造及有色合金杂志社. 压铸技术手册. 机械工业出版社.
[2] NADCA. Die Casting Design Guidelines.
[3] 中国机械工程学会. 压铸工艺与模具设计. 高等教育出版社.
如若转载,请注明出处:http://www.ysl-go.com/product/52.html
更新时间:2026-10-05 14:53:55